近年来,连续流工艺凭借生产效率高、占地空间小、产品质量稳定等优势,在生物制药领域快速落地。然而,相较于传统批处理,连续流操作运行周期长、流体动力学行为复杂,工艺参数始终处于动态平衡之中——这为病毒清除及其验证带来了全新挑战。
本文分上下两篇展开:上篇梳理连续流工艺的整体图景,涵盖其核心优势、现实限制与监管框架下的病毒清除考量;下篇聚焦除病毒过滤单元,系统梳理关键风险点并给出工程解法与验证思路。两篇相扣,期望为建立适配连续流模式的病毒安全控制策略提供参考。
连续流工艺
连续流工艺,也就是制药行业常说的连续工艺,是一类区别于传统批次生产的制造模式:生产期间物料以稳定流速持续输入系统,目标产物同步、连续稳定地向外输出。该模式最核心的特征,是消除传统批次生产工序之间的停顿、物料中转与间隔。在生物制药领域,可通过灌流培养、多柱连续层析、连续病毒灭活、连续纳滤除病毒过滤等单元操作相互衔接,实现上游细胞培养至下游纯化流程长时间不间断运行。
依据 ICH Q13 指导原则,制药连续制造包含两种实现形式:一是仅将部分单元操作改造为连续模式进行组合;二是覆盖原料输入直至成品产出的端到端全集成连续工艺[1]。从产业化落地现状来看,连续工艺在化学药领域应用场景更为广泛,不少项目已实现端到端连续生产线落地;而生物药受活细胞体系复杂性、工艺控制难度等因素制约,现阶段产业化大多采用局部连续方案,完整端到端连续工艺仍更多处于研发与中试阶段。在批次定义方面,允许以输出物料量、输入物料量、规定质量流速下的运行时间,或经科学论证的其他方式界定批次。最终连续制造模式的核心目标,是搭建一套稳态运行、高度集成、全自动管控,并依托过程分析技术(PAT)开展实时动态调控的现代化制药生产体系。
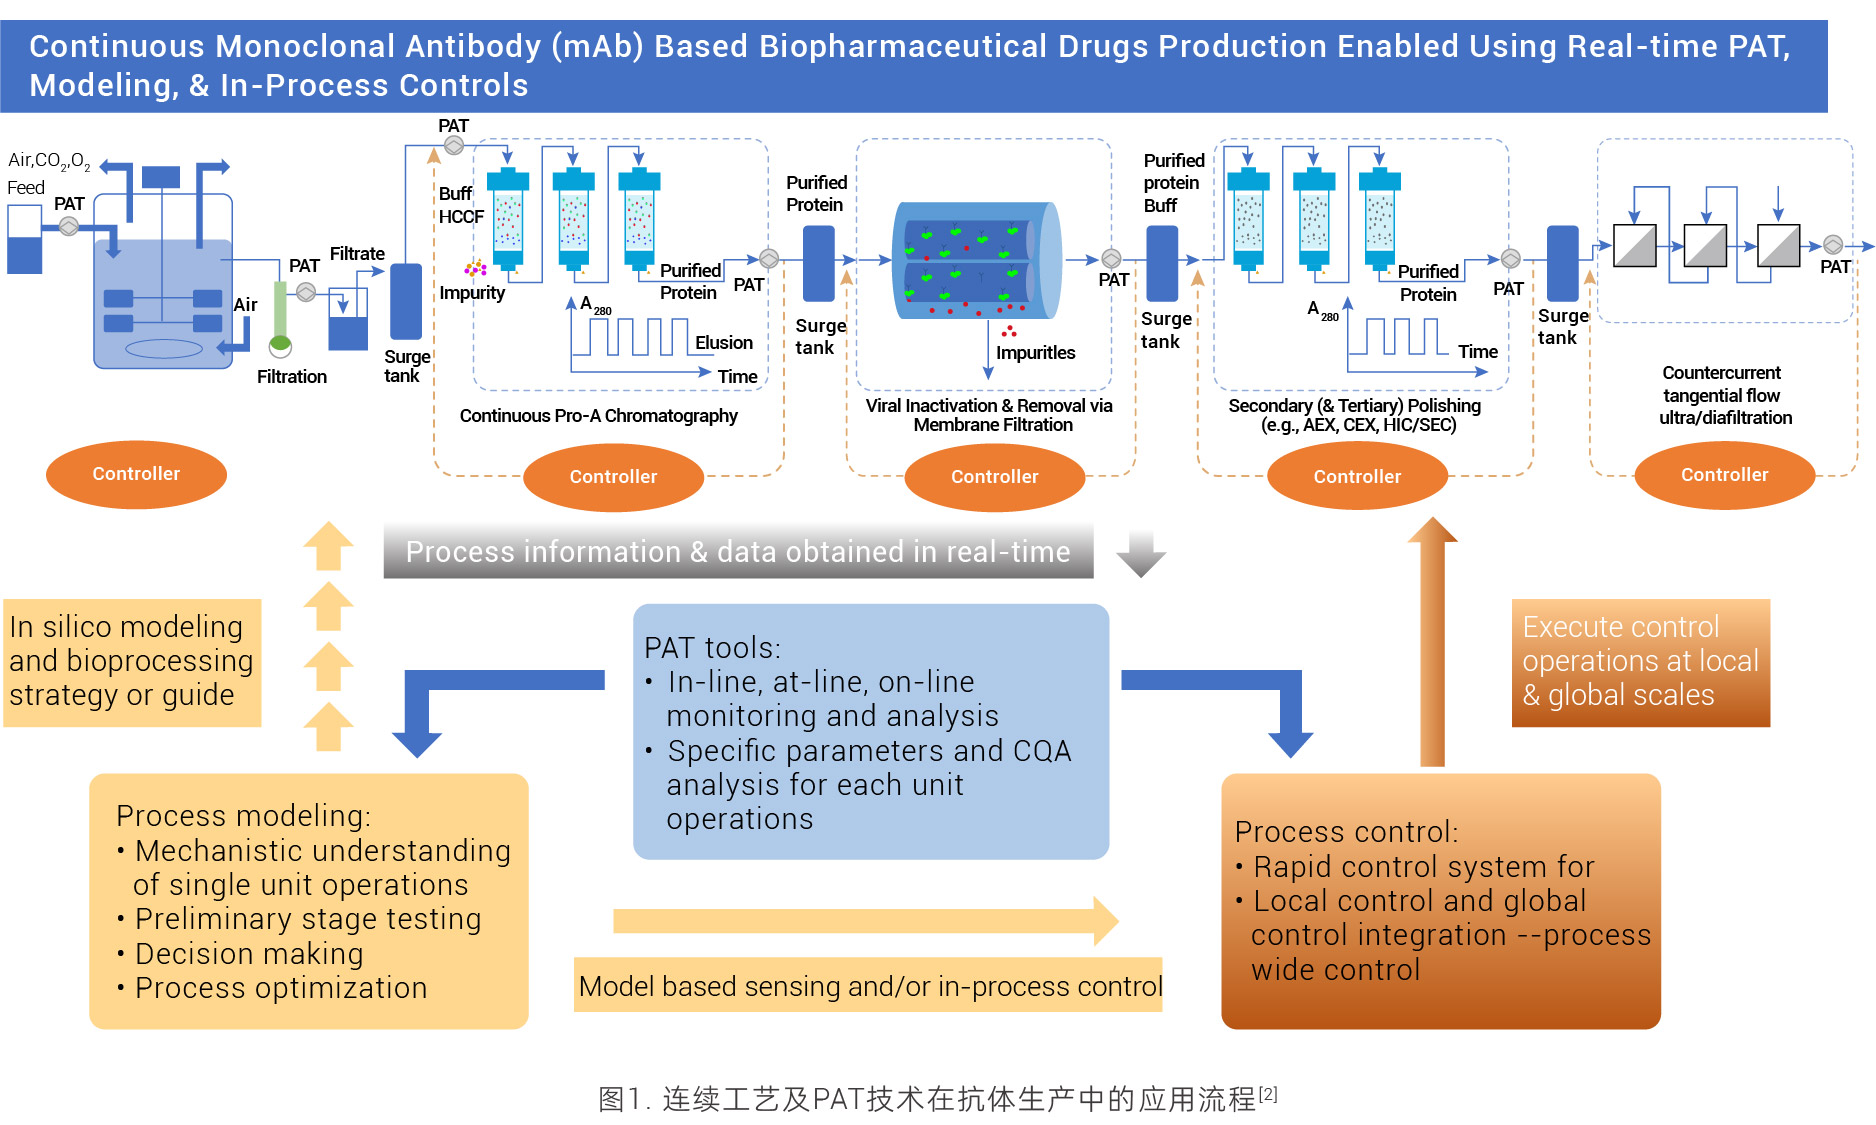
连续流强化工艺将不同操作单元进行整合,物料持续流动,消除中间储存、清洗及重启时间,提高了设备的利用率,实现时空产率(即单位反应器体积、单位时间内产率)的提高。同时,连续流强化工艺通常会依赖过程分析技术PAT(如在线光谱、传感器)和自动化反馈系统来实时调整工艺参数、监控产品质量以确保一致性,可以大大缩短工艺时间、减少中间检测。
连续工艺通过灌流培养与层析实现高效稳态生产,可大幅提升产率、降低成本,上游以高密度灌流培养为核心,依托 ATF/TFF 截留细胞,反应器持续补入新鲜培养基、连续收获含产物料液,相较补料分批工艺产能大幅提升;或用于 N-1 高密扩增方案,实现种子链快速稳定衔接,报道显示N-1灌流并高密度接种后培养12天,抗体平均表达量提高了85%,时空产率提高了132%[3]。
优势
提高生产效率
上游:灌流培养提高容积产率;
下游:多柱并联层析提高树脂利用率,缩短生产周期。
降低生产成本
设备规模小,减少投资成本;
培养基、缓冲液等使用量降低,减少消耗成本。
降低生产风险
稳态操作减少批次间差异,自动化程度高减少人为干预,降低工艺生产风险。
限制
微生物与病毒安全挑战
部分法规细则仍在完善之中;连续长时间运行增加了污染风险。
复杂程度高
流程设计、调度控制复杂,对 自动化与工程化水平、操作人员的要求高。
控制难度大
长时间运行会放大微小波动的 累积效应,需要稳健的全局控制策略。
面对成本压力与竞争,连续制造已成为生物药生产的破局方向,其市场正以两位数年复合增长率快速扩张,吸引全球大型药企与CDMO积极布局。安进、诺华、辉瑞等已建立连续化生产线,礼来在爱尔兰的工厂更代表了端到端集成的先进实践[6];国内药明生物等头部CDMO也搭建了成熟平台并成功应用于上市品种。监管层面,FDA已发布相关指南并批准多个连续工艺上市申请,EMA与PMDA同样积极接纳;随着ICH Q13于2022年正式发布,连续制造将从探索逐步走向工业常态。
连续工艺中病毒清除的考量点
根据ICH Q5A(R2),病毒清除工艺分为物理去除(如层析、纳滤)与化学或物理灭活(如低pH)两类正交机制,FDA进一步要求至少整合两种不同机理步骤。其核心准则强调:通过缩小模型全面验证清除能力,整合正交步骤并证明稳健清除系数,在操作边界进行最差条件研究[7]。尽管该框架源于批次模式,但其根本逻辑——理解工艺参数影响并建立控制策略——对连续流同样适用。然而,连续流运行时间长、参数动态波动及单元耦合等特征,使批次验证准则直接套用面临困境,正凸显了识别连续流特异性病毒清除风险点识别的重要性。
根据ICH Q5A指导原则所确立的框架,在连续工艺的病毒清除过程中,需要系统性考量若干区别于传统批处理的关键环节。首先,当有充分科学理论时,可谨慎地将批次模式下积累的病毒清除知识迁移至连续单元,但必须论证其适用性,审视动态运行条件是否符合已有认知。在此基础上,应重点评估单元操作间的设备连接方式对病毒去除或灭活能力的潜在干扰,比如管路连接拐点处引入的死体积或管路过长产生的背压引起料液回流。同时,需部署适当的监测手段,以同步实现两大目标:一是捕获压力波动、流速中断等可能削弱病毒清除效果的工艺扰动是否在验证范围内,二是及时发现外源污染事件。
在验证研究设计层面,ICH Q5A的核心逻辑则是将视角从静态扩展至动态全过程。具体而言,病毒清除验证必须纳入进料属性的变异性、物料在连续流动中的实际停留时间分布,以及启动、停机、暂停等计划内与计划外瞬态事件对清除效果的冲击。此外,长时间运行所累积的载量负荷、层析循环或串联上样等交替上样策略下的病毒穿透行为,亦需作为关键变量加以考察。对于任何被监测到的工艺扰动或污染,还应建立明确的实时决策规程,依据对病毒清除及产品质量影响的评估,决定是否将潜在不合格物料从产流中分流或进行后续处置。这些考量点共同指向一个核心:连续流病毒清除策略的构建,必须将传统批次模式的终点检验思维,转变为覆盖全流程、全时段的动态风险管控体系。
连续流让生产"不断流",也让病毒清除的验证逻辑必须重写。本篇梳理了连续流工艺的优势、限制与监管框架下的病毒清除考量。
但真正的硬仗在过滤单元:批次延长带来的病毒累积、管路死体积导致的交叉污染、压力波动与微生物滋生……每一个都是批次时代不曾遇到的新题。
下篇我们将逐条拆解这些风险点,并给出科百特的解决方案,敬请期待。
参考文献
[1] ICH Q13: Continuous Manufacturing of Drug Substances and Drug Products; 2023.
[2] Chopda, V., Gyorgypal, A., Yang, O., et al., (2022), Recent advances in integrated process analytical techniques, modeling, and control strategies to enable continuous biomanufacturing of monoclonal antibodies. J Chem Technol Biotechnol, 97: 2317-2335. https://doi.org/10.1002/jctb.6765
[3] Mikayla An automated high inoculation density fed-batch bioreactor, enabled through N-1 perfusion, accommodates clonal diversity and doubles titers, Biotechnol. Prog. 2023;e3410
[4] Gjoka X, Rogler K, Martino R A, Gantier R, Schofield M. A straightforward methodology for designing continuous monoclonal antibody capture multi-column chromatography processes. Journal of Chromatography A, 1416: 38-46, 2015.
[5] Angarita M, Müller-Späth T, Baur D, et al. Twin-column CaptureSMB: a novel cyclic process for protein A affinity chromatography. Journal of Chromatography A, 1389: 85-95, 2015.
[6] 6. Richard Chen, Chris Hwang, et al., (2022) https://www.outsourcedpharma.com/doc/where-do-we-stand-on-adopting-continuous-manufacturing-for-biologics-0001
[7] ICH Q5A(R2) Guideline on viral safety evaluation of biotechnology products derived from cell lines of human or animal origin